


রোটো মোল্ডিংয়ের রহস্য উন্মোচন: এই প্রক্রিয়া কীভাবে প্লাস্টিককে রূপান্তরিত করে


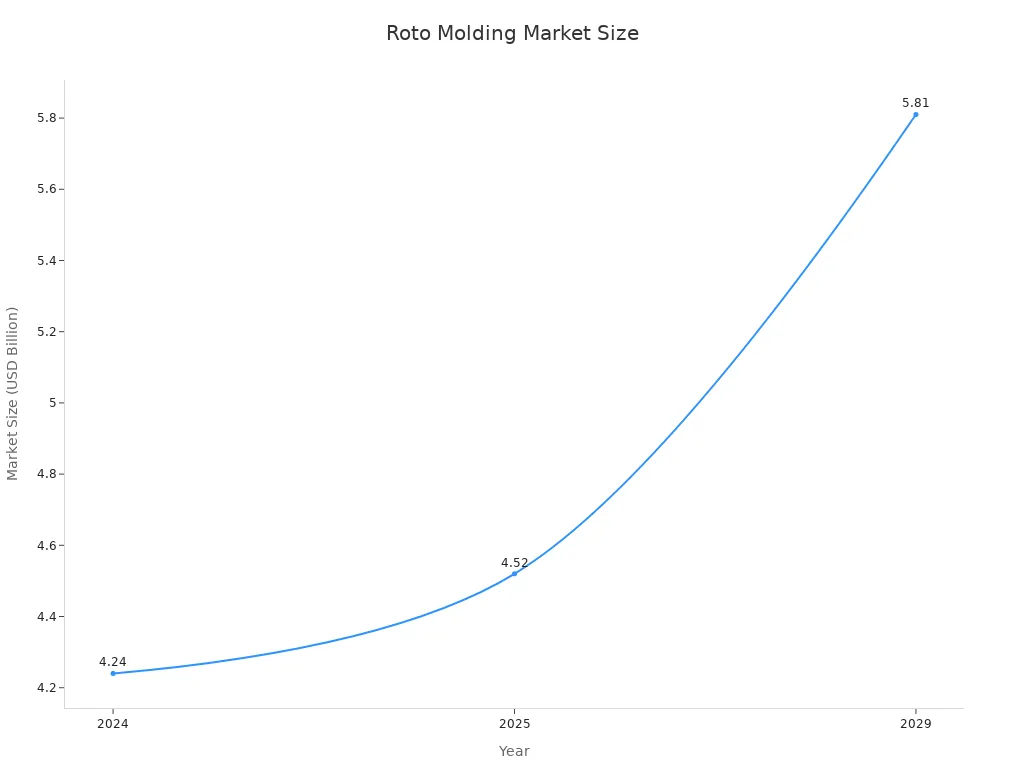
ছাঁচনির্মাণ এটি ফাঁপা, জোড়াবিহীন প্লাস্টিকের পণ্য তৈরি করে। এটি গলিত প্লাস্টিককে সমানভাবে ছড়িয়ে দিতে তাপ এবং দ্বিমুখী ঘূর্ণন ব্যবহার করে। এই প্রক্রিয়াটি কোনো বাহ্যিক চাপ ছাড়াই অভিন্ন দেয়ালের পুরুত্ব তৈরি করে। রোটোমোল্ডিং বাজার উল্লেখযোগ্যভাবে বৃদ্ধি পাচ্ছে। বিশেষজ্ঞরা অনুমান করছেন যে ২০২৩ থেকে ২০৩১ সাল পর্যন্ত বাজারটি ৫.৯% চক্রবৃদ্ধি বার্ষিক বৃদ্ধির হারে (CAGR) বাড়বে। বাজারের আকারও বাড়ছে:
মূল বিষয়বস্তু
- রোটো মোল্ডিং পদ্ধতিতে মজবুত ও ফাঁপা প্লাস্টিকের পণ্য তৈরি করা হয়। এটি তাপ এবং একটি ঘূর্ণায়মান ছাঁচ ব্যবহার করে ত্রুটিহীন বস্তু তৈরি করে।
- এই পদ্ধতিতে ছত্রাকের খরচ কম এবং এটি সুযোগ করে দেয় অনেক পণ্যের নকশাএটি ট্যাঙ্ক ও কন্টেইনারের মতো টেকসই জিনিসপত্র তৈরির জন্য ভালো।
- দ্য প্রক্রিয়াটিতে বেশি সময় লাগে অন্যান্য পদ্ধতির তুলনায়। এতে প্রচুর শক্তিও খরচ হয় এবং নির্দিষ্ট প্লাস্টিক উপকরণের প্রয়োজন হয়।
রোটো মোল্ডিং প্রক্রিয়া: একটি ধাপে ধাপে নির্দেশিকা
ছাঁচে প্লাস্টিকের গুঁড়ো ভরা
হ্রদ ছাঁচনির্মাণ প্রক্রিয়া শুরু হয়ছাঁচ প্রস্তুত করাচূড়ান্ত পণ্যে যেন কোনো দূষক পদার্থ প্রভাব না ফেলে, তা নিশ্চিত করতে কর্মীরা যত্নসহকারে ছাঁচটি পরিষ্কার করেন। এরপর তাঁরা ছাঁচের এক অর্ধাংশে একটি নির্দিষ্ট পরিমাণ প্লাস্টিক উপাদান, সাধারণত গুঁড়ো আকারে, ভরেন। প্লাস্টিকের ধরন ও পরিমাণ পণ্যের আকার এবং কাঙ্ক্ষিত বৈশিষ্ট্যের ওপর নির্ভর করে। সঠিক দেয়ালের পুরুত্ব নিশ্চিত করতে কর্মীরা নির্ভুলভাবে গুঁড়োটি পরিমাপ করেন। উপাদান ভরার পর তাঁরা ছাঁচটি ভালোভাবে বন্ধ করে দেন।
রোটো মোল্ডিংয়ে উত্তাপন এবং দ্বি-অক্ষীয় ঘূর্ণন
এরপর, বন্ধ ছাঁচটি একটি বড় ওভেনে নিয়ে যাওয়া হয়। ওভেনটি একটি নির্দিষ্ট তাপমাত্রার মধ্যে গরম করা হয়। ৫০০° ফাঃ এবং ৭০০° ফাঃএই পরিসরের মধ্যে নির্দিষ্ট তাপমাত্রা ব্যবহৃত পলিমারের ধরনের উপর নির্ভর করে। উদাহরণস্বরূপ, নাইলনের চেয়ে পলিইথিলিনের জন্য ভিন্ন তাপমাত্রার প্রয়োজন হয়। ছাঁচটি গরম হওয়ার সাথে সাথে এটি একই সাথে দুটি লম্ব অক্ষ বরাবর ঘুরতে শুরু করে। এই দ্বি-অক্ষীয় ঘূর্ণন নিশ্চিত করে যে প্লাস্টিকের গুঁড়োটি উল্টেপাল্টে ছাঁচের ভেতরের পৃষ্ঠে সমানভাবে প্রলেপ দেয়। কম ঘূর্ণন গতি, যা সাধারণত থেকে পর্যন্ত হয়ে থাকে ৪ থেকে ২০ আরপিএমপ্লাস্টিককে গলতে এবং ছাঁচের দেয়ালে মসৃণভাবে লেগে যেতে দিন। এই অবিরাম গতি প্লাস্টিককে এক জায়গায় জমা হতে বাধা দেয়, ফলে পুরো পণ্য জুড়ে দেয়ালের পুরুত্ব সমান থাকে।
ছাঁচ এবং অংশ ঠান্ডা করা
প্লাস্টিক সম্পূর্ণরূপে গলে গিয়ে ছাঁচের উপর একটি আস্তরণ তৈরি করার পর, ছাঁচটিকে ওভেন থেকে একটি শীতলীকরণ কেন্দ্রে নিয়ে যাওয়া হয়। এখানে, ঠান্ডা হওয়ার সময় ছাঁচটি তার দ্বি-অক্ষীয় ঘূর্ণন অব্যাহত রাখে। শীতলীকরণ বিভিন্ন পদ্ধতির মাধ্যমে হতে পারে, যার মধ্যে রয়েছে বাতাস, জলের স্প্রে, বা উভয়ের সংমিশ্রণ। উন্নত মানের, আরও সুষম শীতলীকরণ এই প্রক্রিয়ায়, নির্মাতারা প্রায়শই থার্মাল পিন ব্যবহারের পরামর্শ দেন।
- থার্মাল পিন হলো ক্ষুদ্র তাপ নল তাপ বিনিময়কারী যন্ত্র।
- তারা এমন সব এলাকায় শীতলীকরণ ব্যবস্থা পৌঁছে দিতে সাধারণ প্রযুক্তি ব্যবহার করে, যেখানে আগে জলীয় শীতলীকরণের ব্যবস্থা ছিল না।
- থার্মাল পিনগুলো তাপের আরও সুষম বন্টন নিশ্চিত করে, যার ফলে পণ্যের মান উন্নত হয়। এই নিয়ন্ত্রিত শীতলীকরণ প্রক্রিয়া প্লাস্টিককে জমাট বাঁধিয়ে কাঙ্ক্ষিত আকৃতি প্রদান করে।
সমাপ্ত পণ্যটি ছাঁচমুক্ত করা
অংশটি ঠান্ডা হয়ে জমাট বেঁধে গেলে, কর্মীরা ছাঁচটি খুলে তৈরি প্লাস্টিক পণ্যটি বের করে নেন। এই ধাপে যত্নবান হওয়া প্রয়োজন, বিশেষ করে জটিল নকশার ক্ষেত্রে। অংশটি সহজে ছাঁচমুক্ত করা নিশ্চিত করতে, এটি অপরিহার্য যে খসড়া কোণ অন্তর্ভুক্ত করুনএটি বিশেষত ঢালাই ছাঁচের ক্ষেত্রে অত্যন্ত গুরুত্বপূর্ণ, যেখানে এটি ছাড়া বালি থেকে প্যাটার্নটি বের করা কঠিন বা অসম্ভব হয়ে পড়ে। সাধারণত, যন্ত্রাংশের নকশা যখনই অনুমতি দেয়, তখনই যথেষ্ট ড্রাফট অ্যাঙ্গেল অন্তর্ভুক্ত করার পরামর্শ দেওয়া হয়। বেশ কিছু নকশাগত বিষয় ডিমোল্ডিং-এ সাহায্য করে:
- খসড়া কোণউল্লম্ব দেয়ালগুলিতে সামান্য ঢালুভাব আনুন। এটি সহজে অপসারণে সহায়তা করে এবং অংশ ও ছাঁচ উভয়কেই সুরক্ষিত রাখে। যেখানে উপাদান ছাঁচের বিপরীতে সংকুচিত হয়, সেখানে এটি অত্যন্ত গুরুত্বপূর্ণ, যা আটকে যাওয়া এবং বেঁকে যাওয়া প্রতিরোধ করে। মূল নির্দেশিকাগুলির মধ্যে রয়েছে পারটিং লাইনের সাথে লম্বভাবে ড্রাফট প্রয়োগ করা, গভীর গহ্বর বা টেক্সচারযুক্ত পৃষ্ঠের জন্য বেশি ড্রাফট ব্যবহার করা এবং একই ধরনের বৈশিষ্ট্যগুলিতে সামঞ্জস্য নিশ্চিত করা।
- রেডিয়াসড কোণভিতরের এবং বাইরের উভয় কোণেই যথেষ্ট ব্যাসার্ধ যোগ করুন। তীক্ষ্ণ কোণগুলির ফলে হতে পারে পাতলা দেয়াল, সচ্ছিদ্রতা, বা ব্লো হোল অভ্যন্তরীণ কোণগুলিতে। এগুলি বাইরের কোণগুলিতে পুরু দেয়াল বা ব্রিজিংও তৈরি করতে পারে। ব্যাসার্ধ রেজিনকে সমানভাবে ছড়িয়ে পড়তে সাহায্য করে, যার ফলে অংশগুলি আরও শক্তিশালী হয়, পীড়ন ঘনত্ব কমে এবং বাহ্যিক সৌন্দর্য বৃদ্ধি পায়। রেজিন ভেদে প্রস্তাবিত ন্যূনতম কোণার কোণ ভিন্ন হয়: পলিইথিলিন ও পিভিসি: ৩০°, নাইলন: ২০°, পলিকার্বনেট: ৪৫°।
- বিচ্ছেদ রেখাছাঁচটি কীভাবে খুলবে এবং বন্ধ হবে তা বিবেচনা করে পণ্যটির নকশা করুন। দুই-খণ্ডের ছাঁচ সাধারণত কম ব্যয়বহুল হয় এবং এতে কম রক্ষণাবেক্ষণের প্রয়োজন হয়। ধারালো কোণ বা ছুরির ধারের মতো প্রান্তে পারটিং লাইন স্থাপন করা এড়িয়ে চলুন; সর্বদা একটি ব্যাসার্ধ যোগ করুন। এছাড়াও, উল্লম্ব পারটিং লাইন এড়িয়ে চলুন। একাধিক-খণ্ডের ছাঁচের ক্ষেত্রে, খোলা ও বন্ধ করার জন্য স্লাইড বা হিঞ্জ সিস্টেম ব্যবহার করে নকশা করুন। এটি পারটিং লাইনের ক্ষতি কমায় এবং অপারেটরের কাজ সহজ করে।
- সংকোচনবিভিন্ন রেজিনের সংকোচন হার ভিন্ন ভিন্ন হয় (যেমন, .০০৭, .০২৫, .০৩০, .০৩৫ ইঞ্চি/ইঞ্চিঢালাই অ্যালুমিনিয়ামের ছাঁচও সংকুচিত হয় (প্রতি ইঞ্চিতে ০.০১১ ইঞ্চি)। ছাঁচনির্মাণ প্রক্রিয়া, সীমাবদ্ধ এলাকা এবং মোল্ড রিলিজ বা আবরণের ধরন—এগুলো সবই সংকোচনকে প্রভাবিত করতে পারে। গোলাকার আকৃতি তৈরি করার সময়, এর আড়াআড়িভাবে না কেটে পরিধি বরাবর কাটার পরামর্শ দেওয়া হয়। গোলাকার অংশের উপর দিয়ে একটি বিভাজন রেখা উপাদানের সংকোচনকে বাধাগ্রস্ত করতে পারে এবং অংশটিকে লম্বাটে করে তুলতে পারে।
রোটো মোল্ডিংয়ের সুবিধা এবং প্রয়োগ

রোটো মোল্ডিংয়ের অনন্য সুবিধা
রোটো মোল্ডিং অনেক সুবিধা প্রদান করে। স্বতন্ত্র সুবিধা অন্যান্য প্লাস্টিক উৎপাদন পদ্ধতির তুলনায়। এই প্রক্রিয়াটি কম পরিমাণে উৎপাদনের ক্ষেত্রে উৎকৃষ্ট। উদাহরণস্বরূপ, এটি প্রায়শই তৈরির জন্য ভালো। প্রতি বছর ৩,০০০টিরও কম পণ্যএটি নকশার ক্ষেত্রে ব্যাপক স্বাধীনতা দেয়। নির্মাতারা এর মাধ্যমে জটিল আকৃতি এবং সূক্ষ্ম বৈশিষ্ট্য তৈরি করতে পারেন। ব্লো মোল্ডিংয়ের মতো অন্যান্য পদ্ধতিতে এটি প্রায়শই সম্ভব হয় না।
রোটো মোল্ডিংয়ের জন্য টুলিং খরচও অনেক কম। ছাঁচ হতে পারে ব্লো মোল্ডিং-এ ব্যবহৃতগুলোর খরচের এক-দশমাংশএই কারণে এটি অল্প পরিমাণে উৎপাদনের জন্য বা যখন নকশা ঘন ঘন পরিবর্তন হয়, তখন উপযোগী। রোটো মোল্ডিং পদ্ধতিতে তৈরি পণ্য খুব টেকসই ও মজবুত হয়। এগুলোর গঠন হয় জোড়াবিহীন। এর ফলে দুর্বল স্থানগুলো দূর হয় এবং পণ্যটি আরও শক্তিশালী হয়ে ওঠে।
এই প্রক্রিয়াটি ব্যাপক নমনীয়তা প্রদান করে। এর মাধ্যমে যেকোনো আকৃতি বা আকারের যন্ত্রাংশ তৈরি করা যায়। পণ্যের কার্যকারিতা উন্নত করার জন্য এতে বিভিন্ন বৈশিষ্ট্যও অন্তর্ভুক্ত করা যেতে পারে। রোটো মোল্ডিং উচ্চ-মানের পণ্য তৈরি করে। এতে কম উপাদান ব্যবহৃত হয়, যার ফলে বর্জ্যও কম হয়। উৎপাদিত পণ্যগুলো মজবুত, টেকসই এবং স্থিতিশীল হয়। চরম তাপমাত্রাতেও এগুলো ভালোভাবে কাজ করে। ব্লো মোল্ডিং বা ইনজেকশন মোল্ডিং পদ্ধতিতে তৈরি পণ্যের তুলনায় এগুলোর শক্তি বেশি থাকে। এগুলোতে কাঠামোগত ত্রুটি খুব কমই দেখা যায়।
প্রাথমিক স্থাপন খরচ কম। এই প্রক্রিয়ায় দামী ছাঁচ বা অন্য কোনো সরঞ্জামের প্রয়োজন হয় না। এর ফলে প্রতি পিসের খরচ কম হয়। রোটো মোল্ডিং অত্যন্ত উচ্চ চাপ বা তাপমাত্রা ব্যবহার করে নাএটি ছাঁচ তৈরিকে সহজ করে এবং খরচ কমায়। রোটোমোল্ডেড পণ্যের রক্ষণাবেক্ষণ কম লাগে। এগুলো আবহাওয়ার প্রভাব ভালোভাবে প্রতিরোধ করে। এর ফলে মেরামতের খরচ কম হয় এবং পণ্যের আয়ুষ্কাল দীর্ঘ হয়। এছাড়াও এগুলো আঘাত প্রতিরোধে অধিক সক্ষম এবং এদের পৃষ্ঠতল মসৃণ হয়।
জটিল নকশার জন্য রোটো মোল্ডিং খুবই ভালো। এই নকশাগুলোর মজবুতির জন্য ইনসার্ট, গ্রাফিক্স বা স্ট্রিংগারের প্রয়োজন হতে পারে। এটি ব্লো-মোল্ডেড পণ্যের চেয়ে পুরু দেয়াল তৈরি করতে পারে। এই প্রক্রিয়াটি বিস্তারিত প্রকল্পের জন্য উপযুক্ত। উদাহরণস্বরূপ, অন্দর ও বহিরাঙ্গনের আসবাবপত্র, পালতোলা ডিঙ্গি, ট্যাঙ্ক এবং বোলার্ড। এটি পুরু দেয়ালসহ আরও শক্তিশালী ও টেকসই পণ্য তৈরি করে। এটি সব আকারের জন্য কাজ করে। ছোট ১-লিটার কন্টেইনার থেকে শুরু করে বড় ৭-মিটার পালতোলা ডিঙ্গি পর্যন্ত.
রোটো মোল্ডিংয়ের জন্য আদর্শ উপকরণ
পলিথিন (পিই) রোটো মোল্ডিং-এ ব্যবহৃত সবচেয়ে সাধারণ উপাদান। এটি এর জন্য দায়ী। বাজারের ৮৪%নির্মাতারা বিভিন্ন প্রয়োজনে নানা ধরনের পলিথিন ব্যবহার করেন। লিনিয়ার লো-ডেনসিটি পলিথিন (এলএলডিপিই) খুবই প্রচলিত। এটি অনেক ক্ষেত্রে ব্যবহার করা যায়। হাই-ডেনসিটি পলিথিন (এইচডিপিই) উচ্চতর দৃঢ়তা, পৃষ্ঠের কাঠিন্য এবং সহনশীলতা প্রদান করে। এটি বর্ধিত রাসায়নিক প্রতিরোধ ক্ষমতাও প্রদান করে। ক্রস-লিঙ্কড পলিথিন (এক্সএলপিই) ছাঁচনির্মাণের সময় অনেক বেশি শক্তিশালী হয়ে ওঠে। এর অভিঘাত প্রতিরোধ ক্ষমতা, নমনীয়তা এবং পরিবেশগত চাপজনিত ফাটলের বিরুদ্ধে উন্নত প্রতিরোধ ক্ষমতা রয়েছে।
রোটো মোল্ডিংয়ের জন্য অন্যান্য উপকরণও ব্যবহৃত হয়। এগুলোর মধ্যে রয়েছে পলিপ্রোপিলিন, নাইলন, পলিভিনাইল ক্লোরাইড, পলিয়েস্টার এবং পলিকার্বোনেট। সব মিলিয়ে এই উপকরণগুলো বাজারের প্রায় ১৫% দখল করে আছে।
| পলিমার | বাজার শেয়ার |
|---|---|
| পলিথিন | ৮৪% |
| পলিকার্বনেট | |
| নাইলন | |
| পলিভিনাইল ক্লোরাইড | |
| পলিয়েস্টার | |
| পলিপ্রোপিলিন | ১৫% (সম্মিলিত) |
পলিথিনের বহুবিধ বৈশিষ্ট্যের কারণে এটি রোটো মোল্ডিংয়ের জন্য আদর্শ। এটি বহুমুখী, টেকসই এবং ব্যয়সাশ্রয়ী। এলএলডিপিই চমৎকার আঘাত প্রতিরোধ ক্ষমতা প্রদান করে। এবং নমনীয়তা। MDPE দৃঢ়তা এবং কাঠিন্যের একটি ভালো ভারসাম্য প্রদান করে।এইচডিপিই উচ্চ দৃঢ়তা, শক্তি এবং রাসায়নিক প্রতিরোধ ক্ষমতা প্রদান করে। এলডিপিই হালকা এবং নমনীয়এক্সএলপিই দৃঢ়তা, ছিঁড়ে যাওয়ার প্রতিরোধ ক্ষমতা এবং তাপ সহনশীলতা যোগ করে।
পলিথিন অ্যাসিড ও ক্ষার সহ বেশিরভাগ রাসায়নিক প্রতিরোধ করে।এটি অতিবেগুনি রশ্মি প্রতিরোধী, ফলে এটি বাইরে ব্যবহারের জন্য উপযুক্ত। নির্মাতারা সহজেই এটিকে জটিল আকৃতিতে ঢালাই করতে পারেন। এর প্রবাহের বৈশিষ্ট্য ভালো। এর ফলে গলিত রেজিন কোনো চাপ ছাড়াই একসাথে প্রবাহিত হতে পারে। এটি বুদবুদ ছাড়া অংশ তৈরি করে। এর প্রক্রিয়াকরণের পরিসরও প্রশস্ত। এটি প্রদান করে চমৎকার নিম্ন-তাপমাত্রার প্রভাব শক্তি এবং ভালো ভারবহন ক্ষমতা রয়েছে। ইউভি গ্রেডগুলো বহিরাঙ্গনে ব্যবহারের জন্য ভালো স্থিতিশীলতা প্রদান করে। পছন্দসই রঙ ও বৈশিষ্ট্য তৈরির জন্য এটি অ্যাডিটিভ এবং পিগমেন্টের সাথে সামঞ্জস্যপূর্ণ।
রোটো মোল্ডিং দিয়ে তৈরি সাধারণ পণ্য
রোটো মোল্ডিং একটি তৈরি করে বিস্তৃত পরিসরের পণ্যবিভিন্ন শিল্পে এর ব্যবহার রয়েছে। এটি নানা ধরনের কন্টেইনার তৈরি করে। এর মধ্যে রয়েছে রেফ্রিজারেটেড বক্স, ড্রাম, ব্যারেল, শিপিং কন্টেইনার এবং বাল্ক কন্টেইনার। প্লাস্টিক সিপাত্রসমূহ।
ট্যাঙ্ক তৈরির জন্য এই প্রক্রিয়াটি চমৎকার। নির্মাতারা পানি, রাসায়নিক, পয়ঃবর্জ্য, জ্বালানি, সেপটিক এবং পানি শোধন ট্যাঙ্ক উৎপাদন করে। এই ট্যাঙ্কগুলোর কয়েকটি ধারণ করতে পারে ৫০,০০০ লিটার পর্যন্ত.
শিল্পক্ষেত্রে, রোটো মোল্ডিং পদ্ধতিতে রিসাইক্লিং ইউনিট, ব্লোয়ার হাউজিং এবং ওয়াটার ফিল্টারেশন সিস্টেম তৈরি করা হয়। এছাড়াও এটি দিয়ে বড় প্লাস্টিকের পাত্র, স্টোরেজ ট্যাঙ্ক, অতিরিক্ত বড় আকারের আবর্জনার কন্টেইনার এবং লজিস্টিকসের জন্য ফাঁপা বিন তৈরি করা হয়। সুরক্ষামূলক কেস এবং কাস্টম ইন্ডাস্ট্রিয়াল হাউজিংও সচরাচর ব্যবহৃত হয়।
পরিবহনের জন্য, রোটো মোল্ডিং ডিজেল ফুয়েল ট্যাঙ্ক, ট্রাক্টরের ড্যাশবোর্ড, হুইল আর্চ এবং ইন্সট্রুমেন্ট প্যানেল তৈরি করে। এটি ডাক্টিং, সুপারমার্কেট ট্রলি, গতিশীলতার সরঞ্জামও তৈরি করে। প্লাস্টিকের শঙ্কুএবং রাস্তার চিহ্ন। যান চলাচল প্রতিবন্ধক এগুলো আরেকটি সাধারণ প্রয়োগ।
রোটো মোল্ডিং থেকে মালামাল পরিবহন সুবিধা পাওয়া যায়। এর মাধ্যমে ক্রেট, প্যালেট, কুলার বক্স, শিপিং কন্টেইনার, ময়লার ঝুড়ি, ইউটিলিটি কার্ট এবং প্যাকেজিং সামগ্রী তৈরি করা হয়। বাল্ক কন্টেইনার এবং বিপজ্জনক পদার্থের ড্রামও এই পদ্ধতিতে তৈরি করা হয়।
চিকিৎসা ক্ষেত্রে রোটো মোল্ডেড পণ্য ব্যবহৃত হয়। এগুলোর মধ্যে রয়েছে স্ট্রেচার, চিকিৎসা নমুনার জন্য কেসিং, মুখের অক্সিজেন মাস্ক এবং প্যারামেডিক কেস। জীবাণুমুক্ত কন্টেইনার, রোগ নির্ণয়কারী যন্ত্রপাতির হাউজিং এবং পরিবহনের কেসও বহুল ব্যবহৃত হয়।
কৃষিক্ষেত্রে, রোটো মোল্ডিং পদ্ধতিতে পানি ও রাসায়নিক পদার্থের ট্যাঙ্ক, পশুখাদ্যের পাত্র এবং কীটনাশকের পাত্র তৈরি করা হয়। এছাড়াও এটি দিয়ে মজবুত কৃষি সরঞ্জাম এবং কৃষি তরল পরিবহনের জন্য কার্যকর ট্যাঙ্ক উৎপাদন করা হয়।
নির্মাণকাজে রোটো মোল্ডেড আইটেম ব্যবহার করা হয় যেমন সিঙ্ক, বাথটাব, তাপ নিরোধক ব্লকম্যানহোল লাইনার এবং সেপটিক ট্যাঙ্ক। রাসায়নিক শিল্পে রাসায়নিক পণ্যের জন্য জোড়াবিহীন পাত্র ব্যবহার করা হয়। এগুলো নিরাপত্তা নিশ্চিত করে এবং ফুটো হওয়া প্রতিরোধ করে। পানি ও পয়ঃনিষ্কাশন ব্যবস্থায় টেকসই পানি সংরক্ষণের ট্যাঙ্ক ব্যবহার করা হয়।
এই প্রক্রিয়াটি বহুমুখী। এটি দৈনন্দিন জীবন ও শিল্পের জন্য বহু প্রয়োজনীয় পণ্য তৈরি করে।
রোটো মোল্ডিং এর সীমাবদ্ধতা এবং বিবেচ্য বিষয়সমূহ
চক্র সময়ের সীমাবদ্ধতা বোঝা
রোটো মোল্ডিংয়ের কিছু সীমাবদ্ধতা রয়েছে। এর একটি গুরুত্বপূর্ণ বিষয় হলো সাইকেল টাইম। একটি গড় সাইকেলে সময় লাগে... ২০ মিনিট এবং ৯০ মিনিটসম্পূর্ণ উৎপাদন চক্রটি স্থায়ী হতে পারে ২০ মিনিট থেকে কয়েক ঘন্টাএই সময়কাল নির্ভর করে অংশের আকার এবং পুরুত্বউদাহরণস্বরূপ, একটি পুরু ও বড় পণ্যের জন্য বেশি সময় লাগে। এই প্রক্রিয়ায় সাধারণত থাকে অন্যান্য পদ্ধতির তুলনায় বেশি সময় লাগেব্লো মোল্ডিং প্রায়শই একটি যন্ত্রাংশকে চূড়ান্ত রূপ দেয় এক মিনিটেরও কম সময়েইনজেকশন মোল্ডিং পদ্ধতিতে যন্ত্রাংশ তৈরি সম্পন্ন করা হয় সেকেন্ড থেকে মিনিটরোটো মোল্ডিং পদ্ধতিতে একটি যন্ত্রাংশ তৈরি করতে সাধারণত ৩০ মিনিট বা তার বেশি সময় লাগে।
উপাদান নির্বাচনের চ্যালেঞ্জ
সঠিক উপাদান নির্বাচন করা আরেকটি চ্যালেঞ্জ। শুধুমাত্র ভালো তাপীয় স্থিতিশীলতা সম্পন্ন রেজিনগুলোই ব্যাপকভাবে ব্যবহারযোগ্য।পলিথিন একটি প্রচলিত পছন্দ। উচ্চ তাপমাত্রার সংস্পর্শে এলে উপাদানগুলোকে অবশ্যই জারণ-প্রতিরোধী হতে হবে। বারবার উত্তাপের ফলে কাঠামোগত পরিবর্তন এড়ানোর জন্য এগুলোর ভালো তাপীয় স্থিতিশীলতাও প্রয়োজন। গলিত রেজিনকে অবশ্যই অভিকর্ষ এবং দ্বিমুখী ঘূর্ণনের প্রভাবে সহজে প্রবাহিত হতে হবে। এটি দেয়ালের অভিন্ন পুরুত্ব নিশ্চিত করে। পুনর্ব্যবহৃত প্লাস্টিক ব্যবহার করাও কিছু অসুবিধা তৈরি করে। পুনর্ব্যবহৃত উপাদানগুলোতে প্রায়শই অপদ্রব্য থাকে। অশুদ্ধি সরঞ্জাম নষ্ট করতে পারে বা চূড়ান্ত পণ্যকে দুর্বল করে দিতে পারে।বারবার তাপ প্রয়োগের ফলে পুনর্ব্যবহৃত প্লাস্টিক ক্ষয়প্রাপ্ত হয়। এতে এদের শক্তি এবং আঘাত প্রতিরোধ ক্ষমতা কমে যায়।
রোটো মোল্ডিংয়ের ব্যয়গত প্রভাব
রোটো মোল্ডিংয়ের ব্যয় কাঠামোও বিবেচনার প্রয়োজন রয়েছে। যদিও ইনজেকশন মোল্ডিংয়ের তুলনায় টুলিং খরচ উল্লেখযোগ্যভাবে কম।পরিচালন ব্যয় বেশি হতে পারে। রোটো মোল্ডিং হলো একটি শক্তি-নিবিড় প্রক্রিয়াউত্তাপন পর্যায়েই সর্বাধিক শক্তির প্রয়োজন হয়। এর জন্য প্রায়শই গ্যাস বার্নার ব্যবহার করা হয়, যা কার্বন ডাই অক্সাইড নির্গমন এবং অস্থির জ্বালানি খরচের কারণ। অদক্ষ যন্ত্রপাতি পরিচালন ব্যয় বাড়িয়ে দেয়। উদ্ভাবনী নিরোধক ব্যবস্থা গ্যাসের ব্যবহার কমাতে সাহায্য করতে পারে।শক্তি খরচ সরাসরি প্রভাবিত করে 'প্রতি মিনিটের খরচউৎপাদনের।
রোটো মোল্ডিং একটি বহুমুখী প্রক্রিয়াএটি ধারাবাহিকভাবে টেকসই, ফাঁপা প্লাস্টিক পণ্য উৎপাদন করে। এর অনন্য চাপমুক্ত চক্র অভিন্ন প্রাচীর পুরুত্ব সহ জটিল, ত্রুটিহীন অংশ তৈরি করে। যে সকল ক্ষেত্রে শক্তি এবং উল্লেখযোগ্য নকশা নমনীয়তা উভয়েরই প্রয়োজন হয়, সেগুলির জন্য এই পদ্ধতিটি আদর্শ।
প্রায়শই জিজ্ঞাসিত প্রশ্নাবলী
এই প্রক্রিয়াটি কীভাবে ফাঁপা অংশ তৈরি করে?
এই প্রক্রিয়ায় তাপ এবং দ্বিমুখী ঘূর্ণন ব্যবহার করা হয়। প্লাস্টিকের গুঁড়ো গলে গিয়ে একটি ঘূর্ণায়মান ছাঁচের ভেতরের অংশে একটি আস্তরণ তৈরি করে। এর ফলে কোনো বাহ্যিক চাপ ছাড়াই একটি জোড়াবিহীন ও ফাঁপা পণ্য গঠিত হয়।
এই উৎপাদন পদ্ধতির প্রধান সুবিধাগুলো কী কী?
এই পদ্ধতিতে টুলিং খরচ কম এবং ডিজাইনের ক্ষেত্রে ব্যাপক স্বাধীনতা পাওয়া যায়। এর মাধ্যমে টেকসই, ত্রুটিহীন ও অভিন্ন দেয়াল পুরুত্বের পণ্য তৈরি হয়। যন্ত্রাংশগুলো শক্তিশালী এবং আঘাত ভালোভাবে প্রতিরোধ করতে পারে।
এই কৌশলের জন্য কোন উপকরণগুলো সবচেয়ে ভালো কাজ করে?
পলিথিন হলো সবচেয়ে প্রচলিত উপাদান। এলএলডিপিই, এইচডিপিই এবং এক্সএলপিই-এর মতো বিভিন্ন প্রকার ব্যবহৃত হয়। অন্যান্য উপাদানের মধ্যে রয়েছে পলিপ্রোপিলিন, নাইলন এবং পিভিসি।